车间堆满半成品,90%的老板第一反应是加人
注塑厂的机台还在不停转,半成品却在过道里放了一周没人搬。班组长无奈地解释:“不是我们不生产,是后面根本接不住。”老板站在过道里,看着满地的周转筐,心里盘算着是不是该再招几个人来帮忙搬料。
现场烂摊子:机台没停,货却出不去
生产主管老李每天最头疼的不是设备故障,而是车间里越堆越高的半成品。
注塑机一开就是十几个小时,出来的外壳堆在机台旁边,三天后包装组才来拉走。老李去问包装组长,对方指着后面堆成小山的成品说:“前面给得太快,我们人手不够,根本来不及装箱。”
老板听了,大笔一挥:包装组加3个人。
结果呢?人加了,料还是堆着。新来的工人不熟悉流程,反而把原本整齐的周转筐弄乱了,找料的时间比打包还长。老李站在过道里数了数,光是在制品就压了八百多万,这些钱全变成了塑料壳躺在车间里睡觉。
诊断过程:你以为的瓶颈,可能根本不是瓶颈
驻厂顾问进厂第一天,没看设备,也没看排班表,而是拿个秒表站在包装组旁边掐了半小时。
顾问告诉老李:“你现在的瓶颈不在包装,而在注塑和包装之间的流转没有信号。”
这是一个反常识的判断。老李一直以为包装组动作慢是瓶颈,但数据显示,包装组每小时能处理120件,而注塑机一小时出180件。中间差了60件,这60件就是每天多出来的“库存”。
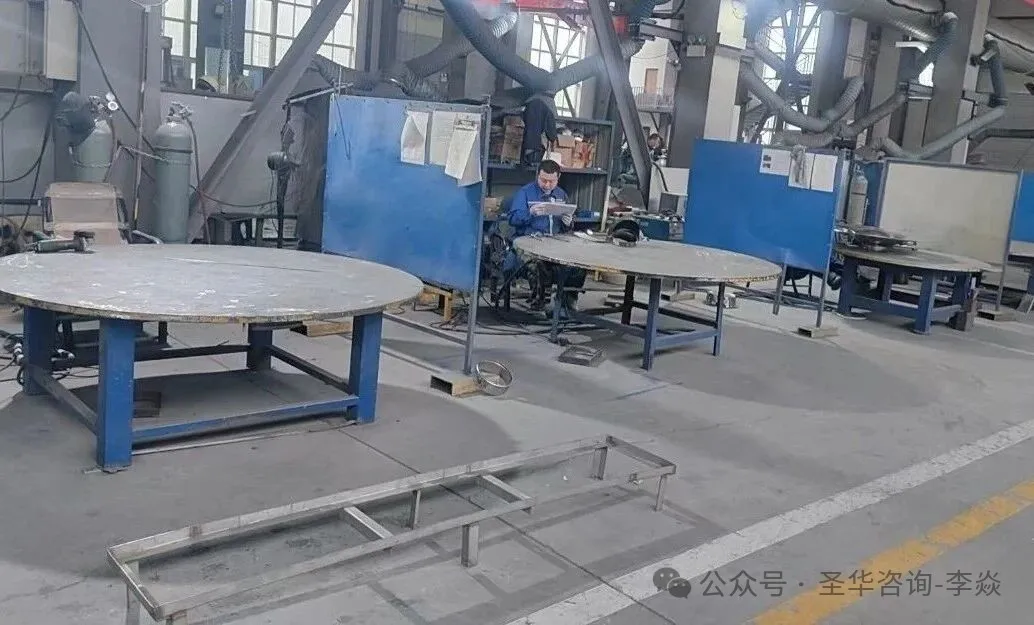
在河南某筛机制造企业的驻厂项目中,我们也遇到过类似情况。那家厂生产旋振筛,30KW切割机上限只能切14mm,25mm的厚板只能委外,交期不可控,后道焊接工序经常断料停工。
老板以为瓶颈在焊接,拼命催外协。但顾问一测算,真正卡脖子的是开料。于是投入19.7万元换了60KW激光切割机,同步更新空压机解决气路进水问题,报废了占地72平米的老旧等离子设备。
结果,切割上限从14mm提到25mm,常规板材效率翻倍,月产值天花板从150万直接撑到180-300万。
核心判断:在制品积压的本质不是产能不足,是工序节拍不匹配 + 流转没有信号。
干预动作:把沉睡资产变利润
老李听完顾问的分析,第二天就在车间做了三件事:
1. 画一张“工序节拍对照表”
老李让统计员把注塑、组装、包装三道工序的标准工时和实际工时全记下来。数据一出来,注塑比包装快50%,这就是瓶颈偏差。别猜,看数据(明天就能做:找统计员要本周各工序实际产出,除以工作小时,算出真实节拍)。
2. 设一个“在制品上限看板”
在包装组前面贴一张卡,写明“本工序最多存放200件”。一旦超过200件,注塑机必须停等。老李一开始不敢停,怕浪费产能。顾问说:“不停机,你是在用现金买库存。”
3. 建立“异常升级通道”
规定班组发现某工序停留超24小时,5分钟内报线长,15分钟内报主管。以前老李是等周报,周报出来问题已经老了。现在异常发生1小时内必须有人到场解决。
这不仅仅是生产问题,更是资金链问题。在制品就是锁在车间里的现金,积压越久,现金流越紧。通过建立常用安全库存、呆滞原材料再利用,把沉睡资产变利润,减少“看不见”的失血点。
结果:月产值天花板被打开
经过三个月的节拍调整和信号管理,老李的车间发生了明显变化:
在制品周转天数从23天压到9天。包装组没加人,但准交率提升了,因为不再为了凑数而盲目生产。
在河南筛机那个案例中,综合加工效率提升50%,月释放52小时有效产能,年度可量化收益合计167,280元,静态投资回收期约1.18年。
以上为脱敏历史案例,具体改善效果因企业基础、执行情况及市场环境而异,不构成效果承诺。
可复用动作清单
1.画一张“工序节拍对照表”
记录每道工序的标准工时和实际工时,找出节拍偏差超过30%的工序——那就是你的瓶颈,别猜,看数据。
2.设一个“在制品上限看板”
每道工序前面贴一张卡,写明本工序最多允许存放多少件半成品,超了后面的工序必须停等——不是不生产,是信号管理。
3.建立“异常升级通道”
班组发现积压信号(如某工序停留超24小时),5分钟内报线长,15分钟内报主管,1小时内必须有人到场——不要等周报。
4.每周做一次“在制品周转天数”计算
车间在制品总量÷日均产出,连续追踪4周看趋势——数字下来了才是真改善。
5.每月做一次“瓶颈转移图”
瓶颈不会消失只会转移,每月重新识别当前瓶颈工序,防止“解决了A,B又堵了”的循环。
我把这套车间流转诊断表整理成了模板,需要的老板可以在评论区留言“诊断表”,我发你。